Domain strukturklebstoff.de kaufen?
Wir ziehen mit dem Projekt
strukturklebstoff.de um.
Sind Sie am Kauf der Domain
strukturklebstoff.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain strukturklebstoff.de kaufen?
Wie berechnet man die Vorschubgeschwindigkeit beim Drehen?
Die Vorschubgeschwindigkeit beim Drehen wird durch die Formel Vorschubgeschwindigkeit = Vorschub pro Umdrehung * Umdrehungsgeschwindigkeit berechnet. Zunächst muss man den Vorschub pro Umdrehung kennen, welcher abhängig von der Schnitttiefe und der Schnittbreite ist. Die Umdrehungsgeschwindigkeit wird in Umdrehungen pro Minute gemessen und hängt von der Drehzahl der Maschine ab. Durch Multiplikation beider Werte erhält man die Vorschubgeschwindigkeit, die in mm/min oder mm/s angegeben wird. Es ist wichtig, die richtige Vorschubgeschwindigkeit zu wählen, um eine optimale Bearbeitungsqualität und Werkzeugstandzeit zu gewährleisten. **
Was ist der Unterschied zwischen Vorschubgeschwindigkeit und Schnittgeschwindigkeit?
Die Vorschubgeschwindigkeit bezieht sich auf die Geschwindigkeit, mit der sich das Werkzeug entlang des Werkstücks bewegt. Sie wird in der Regel in Millimetern pro Umdrehung angegeben. Die Schnittgeschwindigkeit hingegen bezieht sich auf die Geschwindigkeit, mit der sich das Werkstück unter dem Werkzeug bewegt. Sie wird in der Regel in Metern pro Minute angegeben. **
Ähnliche Suchbegriffe für Vorschubgeschwindigkeit
Top-Angebote
Produkte zum Begriff Vorschubgeschwindigkeit:
-
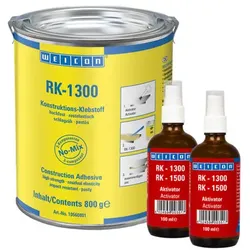
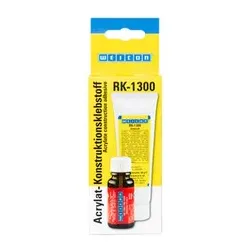
RK-1300 | Acrylat-Strukturklebstoff, pastöser No-Mix Klebstoff | 1 kg | beige, opakDer Acrylat-Strukturklebstoff WEICON RK-1300 hat hohe Schlag-, Schäl- und Scherfestigkeiten. Das System besteht aus einem Klebstoff und einem Aktivator, die im No-Mix-Verfahren zum Einsatz kommen. Dies vereinfacht die Verarbeitung durch den Wegfall von Mischvorgängen. Das Produkt eignet sich besonders für großflächige Verklebungen vieler verschiedener Werkstoffe, wie Metalle, Ferrite und Hartkunststoffe. WEICON RK-1300 kann im Maschinen- und Apparatebau, im Metallbau, im Fahrzeugbau, im Werkzeug- und Formenbau, in der Bau- und Möbelindustrie und in vielen weiteren industriellen Bereichen eingesetzt werden. ABS: 6 N/mm2 Aluminium sandgestrahlt: 20 N/mm2 Aushärtungstemperatur: > +18 °C Breite: 125.0 CFK: 24.0 N/mm2 Dichte der Mischung: 1,2 g/cm3 Edelstahl V2A sandgestrahlt: 25.0 N/mm2 Endhärte|(100 % der Festigkeit): 24 Std. GFK: 16.0 N/mm2 Handfestigkeit|(35 % der Festigkeit): 6 Min. IMPA-Code: 812991 ISSA-Code: 75.629.52 Mechanisch belastbar nach|(50 % der Festigkeit): 9 Min. Mindestlagerfähigkeit|bei Raumtemperatur: 12 Mon. PC (Polycarbonat): 10 N/mm2 PMMA: 9 N/mm2 Polyamid 6.6: 2 N/mm2 PVC-hart aufgeraut: 7.0 N/mm2 Spaltüberbrückung bis max.: 0.4 mm Stahl 1.0338 sandgestrahlt: 25.0 N/mm2 Verarbeitungsverfahren: No-Mix Viskosität: 21.000 mPa·s203,41 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
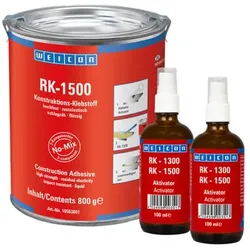
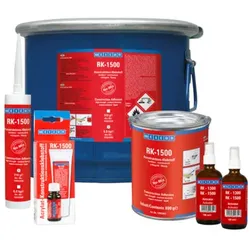
RK-1500 | Acrylat-Strukturklebstoff, flüssiger No-Mix Klebstoff | 1 kg | gelblich, transparentDer Acrylat-Strukturklebstoff WEICON RK-1500 eignet sich besonders für die Verklebung von Glas, Metall und Keramik – sowohl mit- als auch untereinander. Der Klebstoff bildet zusammen mit einem Aktivator ein 2K-System, das im No-Mix-Verfahren verarbeitet wird. Durch den Wegfall von Mischvorgängen wird die Anwendung erheblich vereinfacht. Der transparente Klebstoff hat hohe Schlag-, Schäl- und Scherfestigkeiten. RK-1500 eignet sich aufgrund seiner niedrigen Viskosität besonders gut für die Verarbeitung auf großen Klebeflächen. RK-1500 kann im Maschinen- und Apparatebau, im Metallbau, im Fahrzeugbau, im Werkzeug- und Formenbau, in der Bau- und Möbelindustrie und in vielen weiteren industriellen Bereichen eingesetzt werden. ABS: 6 N/mm2 Aluminium sandgestrahlt: 20 N/mm2 Aushärtungstemperatur: > +18 °C Breite: 125.0 CFK: 27.0 N/mm2 Dichte der Mischung: 1,00 g/cm3 Edelstahl V2A sandgestrahlt: 30.0 N/mm2 Endhärte|(100 % der Festigkeit): 24 Std. GFK: 20.0 N/mm2 Handfestigkeit|(35 % der Festigkeit): 5 Min. IMPA-Code: 812992 ISSA-Code: 75.629.53 Mechanisch belastbar nach|(50 % der Festigkeit): 8 Min. Mindestlagerfähigkeit|bei Raumtemperatur: 12 Mon. PC (Polycarbonat): 10 N/mm2 PMMA: 8 N/mm2 Polyamid 6.6: 3 N/mm2 PVC-hart aufgeraut: 11.0 N/mm2 Spaltüberbrückung bis max.: 0.4 mm Stahl 1.0338 sandgestrahlt: 25.0 N/mm2 Verarbeitungsverfahren: No-Mix Viskosität: 4.500 mPa·s289,62 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
RK-1500 | Acrylat-Strukturklebstoff, flüssiger No-Mix Klebstoff | 6 kg | gelblich, transparentDer Acrylat-Strukturklebstoff WEICON RK-1500 eignet sich besonders für die Verklebung von Glas, Metall und Keramik – sowohl mit- als auch untereinander. Der Klebstoff bildet zusammen mit einem Aktivator ein 2K-System, das im No-Mix-Verfahren verarbeitet wird. Durch den Wegfall von Mischvorgängen wird die Anwendung erheblich vereinfacht. Der transparente Klebstoff hat hohe Schlag-, Schäl- und Scherfestigkeiten. RK-1500 eignet sich aufgrund seiner niedrigen Viskosität besonders gut für die Verarbeitung auf großen Klebeflächen. RK-1500 kann im Maschinen- und Apparatebau, im Metallbau, im Fahrzeugbau, im Werkzeug- und Formenbau, in der Bau- und Möbelindustrie und in vielen weiteren industriellen Bereichen eingesetzt werden. ABS: 6 N/mm2 Aluminium sandgestrahlt: 20 N/mm2 Aushärtungstemperatur: > +18 °C Breite: 260.0 CFK: 27.0 N/mm2 Dichte der Mischung: 1,00 g/cm3 Edelstahl V2A sandgestrahlt: 30.0 N/mm2 Endhärte|(100 % der Festigkeit): 24 Std. GFK: 20.0 N/mm2 Handfestigkeit|(35 % der Festigkeit): 5 Min. IMPA-Code: 812992 ISSA-Code: 75.629.53 Mechanisch belastbar nach|(50 % der Festigkeit): 8 Min. Mindestlagerfähigkeit|bei Raumtemperatur: 12 Mon. PC (Polycarbonat): 10 N/mm2 PMMA: 8 N/mm2 Polyamid 6.6: 3 N/mm2 PVC-hart aufgeraut: 11.0 N/mm2 Spaltüberbrückung bis max.: 0.4 mm Stahl 1.0338 sandgestrahlt: 25.0 N/mm2 Verarbeitungsverfahren: No-Mix Viskosität: 4.500 mPa·s1010,50 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
RK-1500 | Acrylat-Strukturklebstoff, flüssiger No-Mix Klebstoff | 60 g | gelblich, transparentDer Acrylat-Strukturklebstoff WEICON RK-1500 eignet sich besonders für die Verklebung von Glas, Metall und Keramik – sowohl mit- als auch untereinander. Der Klebstoff bildet zusammen mit einem Aktivator ein 2K-System, das im No-Mix-Verfahren verarbeitet wird. Durch den Wegfall von Mischvorgängen wird die Anwendung erheblich vereinfacht. Der transparente Klebstoff hat hohe Schlag-, Schäl- und Scherfestigkeiten. RK-1500 eignet sich aufgrund seiner niedrigen Viskosität besonders gut für die Verarbeitung auf großen Klebeflächen. RK-1500 kann im Maschinen- und Apparatebau, im Metallbau, im Fahrzeugbau, im Werkzeug- und Formenbau, in der Bau- und Möbelindustrie und in vielen weiteren industriellen Bereichen eingesetzt werden. ABS: 6 N/mm2 Aluminium sandgestrahlt: 20 N/mm2 Aushärtungstemperatur: > +18 °C Breite: 60.0 CFK: 27.0 N/mm2 Dichte der Mischung: 1,00 g/cm3 Edelstahl V2A sandgestrahlt: 30.0 N/mm2 Endhärte|(100 % der Festigkeit): 24 Std. GFK: 20.0 N/mm2 Handfestigkeit|(35 % der Festigkeit): 5 Min. IMPA-Code: 812992 ISSA-Code: 75.629.53 Mechanisch belastbar nach|(50 % der Festigkeit): 8 Min. Mindestlagerfähigkeit|bei Raumtemperatur: 12 Mon. PC (Polycarbonat): 10 N/mm2 PMMA: 8 N/mm2 Polyamid 6.6: 3 N/mm2 PVC-hart aufgeraut: 11.0 N/mm2 Spaltüberbrückung bis max.: 0.4 mm Stahl 1.0338 sandgestrahlt: 25.0 N/mm2 Verarbeitungsverfahren: No-Mix Viskosität: 4.500 mPa·s26,78 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter

-
Können Sie bitte die Drehzahl und Vorschubgeschwindigkeit berechnen?
Um die Drehzahl und Vorschubgeschwindigkeit zu berechnen, benötigen wir weitere Informationen wie den Durchmesser des Werkzeugs oder der Spindel und die gewünschte Vorschubrate. Mit diesen Informationen können wir die Formeln verwenden, um die Drehzahl und Vorschubgeschwindigkeit zu berechnen. **
-
Wie lautet die Formel für die Vorschubgeschwindigkeit vf beim Schleifen?
Die Formel für die Vorschubgeschwindigkeit vf beim Schleifen hängt von verschiedenen Faktoren ab, wie zum Beispiel der Schnittgeschwindigkeit v, dem Durchmesser des Werkstücks d und der Anzahl der Umdrehungen pro Minute n. Eine mögliche Formel lautet: vf = (π * d * n) / 1000. Dabei wird die Vorschubgeschwindigkeit in mm/min berechnet. **
-
Wie lauten die Vorschubgeschwindigkeit und die Drehzahl beim Fräsen von Schokolade?
Die Vorschubgeschwindigkeit und die Drehzahl beim Fräsen von Schokolade hängen von verschiedenen Faktoren ab, wie der Art der Schokolade, der Größe und Form des Werkzeugs sowie der gewünschten Oberflächenqualität. In der Regel wird jedoch eine niedrige Vorschubgeschwindigkeit und eine niedrige Drehzahl verwendet, um ein sauberes und gleichmäßiges Fräsen zu ermöglichen, ohne die Schokolade zu schmelzen oder zu beschädigen. Es ist wichtig, die Parameter entsprechend anzupassen, um optimale Ergebnisse zu erzielen. **
-
Wie beeinflusst die Wahl der Schnittgeschwindigkeit und Vorschubgeschwindigkeit die Ergebnisse bei der Drehbearbeitung von Metall?
Die Schnittgeschwindigkeit beeinflusst die Oberflächengüte und die Standzeit des Werkzeugs. Eine zu hohe Schnittgeschwindigkeit kann zu Verschleiß führen, während eine zu niedrige Geschwindigkeit zu schlechter Oberflächenqualität führen kann. Der Vorschub beeinflusst die Spanbildung und die Spanabfuhr, eine zu hohe Vorschubgeschwindigkeit kann zu Bruch des Werkzeugs führen, während eine zu niedrige Geschwindigkeit zu unerwünschten Spänen führen kann. **
Wie beeinflusst die Wahl des Fräswerkzeugs und der Vorschubgeschwindigkeit die Genauigkeit und Oberflächenbeschaffenheit eines Fräsvorgangs?
Die Wahl des Fräswerkzeugs bestimmt die Schnittqualität und Genauigkeit des Fräsvorgangs. Ein Werkzeug mit hoher Schneidkantenqualität und geeigneter Geometrie führt zu präziseren Ergebnissen. Die Vorschubgeschwindigkeit beeinflusst die Oberflächenbeschaffenheit, wobei ein zu hoher Vorschub zu Rauheit und ein zu niedriger Vorschub zu Verschleiß führen kann. **
Wie kann ich beim Gewindebohren die richtige Drehzahl und Vorschubgeschwindigkeit einstellen, um ein präzises Gewinde zu erhalten?
Die richtige Drehzahl hängt von der Materialart und dem Gewindedurchmesser ab. Eine Faustregel besagt, dass die Drehzahl etwa 2/3 der Schnittgeschwindigkeit des Materials entsprechen sollte. Der Vorschub sollte so gewählt werden, dass genügend Spanabnahme erfolgt, aber nicht zu viel Druck auf das Werkzeug ausgeübt wird. **
Top-Angebote
Produkte zum Begriff Vorschubgeschwindigkeit:
-
RK-1300 | Acrylat-Strukturklebstoff, pastöser No-Mix Klebstoff | 1 kg | beige, opakDer Acrylat-Strukturklebstoff WEICON RK-1300 hat hohe Schlag-, Schäl- und Scherfestigkeiten. Das System besteht aus einem Klebstoff und einem Aktivator, die im No-Mix-Verfahren zum Einsatz kommen. Dies vereinfacht die Verarbeitung durch den Wegfall von Mischvorgängen. Das Produkt eignet sich besonders für großflächige Verklebungen vieler verschiedener Werkstoffe, wie Metalle, Ferrite und Hartkunststoffe. WEICON RK-1300 kann im Maschinen- und Apparatebau, im Metallbau, im Fahrzeugbau, im Werkzeug- und Formenbau, in der Bau- und Möbelindustrie und in vielen weiteren industriellen Bereichen eingesetzt werden. ABS: 6 N/mm2 Aluminium sandgestrahlt: 20 N/mm2 Aushärtungstemperatur: > +18 °C Breite: 125.0 CFK: 24.0 N/mm2 Dichte der Mischung: 1,2 g/cm3 Edelstahl V2A sandgestrahlt: 25.0 N/mm2 Endhärte|(100 % der Festigkeit): 24 Std. GFK: 16.0 N/mm2 Handfestigkeit|(35 % der Festigkeit): 6 Min. IMPA-Code: 812991 ISSA-Code: 75.629.52 Mechanisch belastbar nach|(50 % der Festigkeit): 9 Min. Mindestlagerfähigkeit|bei Raumtemperatur: 12 Mon. PC (Polycarbonat): 10 N/mm2 PMMA: 9 N/mm2 Polyamid 6.6: 2 N/mm2 PVC-hart aufgeraut: 7.0 N/mm2 Spaltüberbrückung bis max.: 0.4 mm Stahl 1.0338 sandgestrahlt: 25.0 N/mm2 Verarbeitungsverfahren: No-Mix Viskosität: 21.000 mPa·s203,41 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
RK-1500 | Acrylat-Strukturklebstoff, flüssiger No-Mix Klebstoff | 1 kg | gelblich, transparentDer Acrylat-Strukturklebstoff WEICON RK-1500 eignet sich besonders für die Verklebung von Glas, Metall und Keramik – sowohl mit- als auch untereinander. Der Klebstoff bildet zusammen mit einem Aktivator ein 2K-System, das im No-Mix-Verfahren verarbeitet wird. Durch den Wegfall von Mischvorgängen wird die Anwendung erheblich vereinfacht. Der transparente Klebstoff hat hohe Schlag-, Schäl- und Scherfestigkeiten. RK-1500 eignet sich aufgrund seiner niedrigen Viskosität besonders gut für die Verarbeitung auf großen Klebeflächen. RK-1500 kann im Maschinen- und Apparatebau, im Metallbau, im Fahrzeugbau, im Werkzeug- und Formenbau, in der Bau- und Möbelindustrie und in vielen weiteren industriellen Bereichen eingesetzt werden. ABS: 6 N/mm2 Aluminium sandgestrahlt: 20 N/mm2 Aushärtungstemperatur: > +18 °C Breite: 125.0 CFK: 27.0 N/mm2 Dichte der Mischung: 1,00 g/cm3 Edelstahl V2A sandgestrahlt: 30.0 N/mm2 Endhärte|(100 % der Festigkeit): 24 Std. GFK: 20.0 N/mm2 Handfestigkeit|(35 % der Festigkeit): 5 Min. IMPA-Code: 812992 ISSA-Code: 75.629.53 Mechanisch belastbar nach|(50 % der Festigkeit): 8 Min. Mindestlagerfähigkeit|bei Raumtemperatur: 12 Mon. PC (Polycarbonat): 10 N/mm2 PMMA: 8 N/mm2 Polyamid 6.6: 3 N/mm2 PVC-hart aufgeraut: 11.0 N/mm2 Spaltüberbrückung bis max.: 0.4 mm Stahl 1.0338 sandgestrahlt: 25.0 N/mm2 Verarbeitungsverfahren: No-Mix Viskosität: 4.500 mPa·s289,62 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie berechnet man die Vorschubgeschwindigkeit beim Drehen?
Die Vorschubgeschwindigkeit beim Drehen wird durch die Formel Vorschubgeschwindigkeit = Vorschub pro Umdrehung * Umdrehungsgeschwindigkeit berechnet. Zunächst muss man den Vorschub pro Umdrehung kennen, welcher abhängig von der Schnitttiefe und der Schnittbreite ist. Die Umdrehungsgeschwindigkeit wird in Umdrehungen pro Minute gemessen und hängt von der Drehzahl der Maschine ab. Durch Multiplikation beider Werte erhält man die Vorschubgeschwindigkeit, die in mm/min oder mm/s angegeben wird. Es ist wichtig, die richtige Vorschubgeschwindigkeit zu wählen, um eine optimale Bearbeitungsqualität und Werkzeugstandzeit zu gewährleisten. **
-
Was ist der Unterschied zwischen Vorschubgeschwindigkeit und Schnittgeschwindigkeit?
Die Vorschubgeschwindigkeit bezieht sich auf die Geschwindigkeit, mit der sich das Werkzeug entlang des Werkstücks bewegt. Sie wird in der Regel in Millimetern pro Umdrehung angegeben. Die Schnittgeschwindigkeit hingegen bezieht sich auf die Geschwindigkeit, mit der sich das Werkstück unter dem Werkzeug bewegt. Sie wird in der Regel in Metern pro Minute angegeben. **
-
Können Sie bitte die Drehzahl und Vorschubgeschwindigkeit berechnen?
Um die Drehzahl und Vorschubgeschwindigkeit zu berechnen, benötigen wir weitere Informationen wie den Durchmesser des Werkzeugs oder der Spindel und die gewünschte Vorschubrate. Mit diesen Informationen können wir die Formeln verwenden, um die Drehzahl und Vorschubgeschwindigkeit zu berechnen. **
-
Wie lautet die Formel für die Vorschubgeschwindigkeit vf beim Schleifen?
Die Formel für die Vorschubgeschwindigkeit vf beim Schleifen hängt von verschiedenen Faktoren ab, wie zum Beispiel der Schnittgeschwindigkeit v, dem Durchmesser des Werkstücks d und der Anzahl der Umdrehungen pro Minute n. Eine mögliche Formel lautet: vf = (π * d * n) / 1000. Dabei wird die Vorschubgeschwindigkeit in mm/min berechnet. **
Ähnliche Suchbegriffe für Vorschubgeschwindigkeit
-
RK-1500 | Acrylat-Strukturklebstoff, flüssiger No-Mix Klebstoff | 6 kg | gelblich, transparentDer Acrylat-Strukturklebstoff WEICON RK-1500 eignet sich besonders für die Verklebung von Glas, Metall und Keramik – sowohl mit- als auch untereinander. Der Klebstoff bildet zusammen mit einem Aktivator ein 2K-System, das im No-Mix-Verfahren verarbeitet wird. Durch den Wegfall von Mischvorgängen wird die Anwendung erheblich vereinfacht. Der transparente Klebstoff hat hohe Schlag-, Schäl- und Scherfestigkeiten. RK-1500 eignet sich aufgrund seiner niedrigen Viskosität besonders gut für die Verarbeitung auf großen Klebeflächen. RK-1500 kann im Maschinen- und Apparatebau, im Metallbau, im Fahrzeugbau, im Werkzeug- und Formenbau, in der Bau- und Möbelindustrie und in vielen weiteren industriellen Bereichen eingesetzt werden. ABS: 6 N/mm2 Aluminium sandgestrahlt: 20 N/mm2 Aushärtungstemperatur: > +18 °C Breite: 260.0 CFK: 27.0 N/mm2 Dichte der Mischung: 1,00 g/cm3 Edelstahl V2A sandgestrahlt: 30.0 N/mm2 Endhärte|(100 % der Festigkeit): 24 Std. GFK: 20.0 N/mm2 Handfestigkeit|(35 % der Festigkeit): 5 Min. IMPA-Code: 812992 ISSA-Code: 75.629.53 Mechanisch belastbar nach|(50 % der Festigkeit): 8 Min. Mindestlagerfähigkeit|bei Raumtemperatur: 12 Mon. PC (Polycarbonat): 10 N/mm2 PMMA: 8 N/mm2 Polyamid 6.6: 3 N/mm2 PVC-hart aufgeraut: 11.0 N/mm2 Spaltüberbrückung bis max.: 0.4 mm Stahl 1.0338 sandgestrahlt: 25.0 N/mm2 Verarbeitungsverfahren: No-Mix Viskosität: 4.500 mPa·s1010,50 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
RK-1500 | Acrylat-Strukturklebstoff, flüssiger No-Mix Klebstoff | 60 g | gelblich, transparentDer Acrylat-Strukturklebstoff WEICON RK-1500 eignet sich besonders für die Verklebung von Glas, Metall und Keramik – sowohl mit- als auch untereinander. Der Klebstoff bildet zusammen mit einem Aktivator ein 2K-System, das im No-Mix-Verfahren verarbeitet wird. Durch den Wegfall von Mischvorgängen wird die Anwendung erheblich vereinfacht. Der transparente Klebstoff hat hohe Schlag-, Schäl- und Scherfestigkeiten. RK-1500 eignet sich aufgrund seiner niedrigen Viskosität besonders gut für die Verarbeitung auf großen Klebeflächen. RK-1500 kann im Maschinen- und Apparatebau, im Metallbau, im Fahrzeugbau, im Werkzeug- und Formenbau, in der Bau- und Möbelindustrie und in vielen weiteren industriellen Bereichen eingesetzt werden. ABS: 6 N/mm2 Aluminium sandgestrahlt: 20 N/mm2 Aushärtungstemperatur: > +18 °C Breite: 60.0 CFK: 27.0 N/mm2 Dichte der Mischung: 1,00 g/cm3 Edelstahl V2A sandgestrahlt: 30.0 N/mm2 Endhärte|(100 % der Festigkeit): 24 Std. GFK: 20.0 N/mm2 Handfestigkeit|(35 % der Festigkeit): 5 Min. IMPA-Code: 812992 ISSA-Code: 75.629.53 Mechanisch belastbar nach|(50 % der Festigkeit): 8 Min. Mindestlagerfähigkeit|bei Raumtemperatur: 12 Mon. PC (Polycarbonat): 10 N/mm2 PMMA: 8 N/mm2 Polyamid 6.6: 3 N/mm2 PVC-hart aufgeraut: 11.0 N/mm2 Spaltüberbrückung bis max.: 0.4 mm Stahl 1.0338 sandgestrahlt: 25.0 N/mm2 Verarbeitungsverfahren: No-Mix Viskosität: 4.500 mPa·s26,78 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
RK-1300 | Acrylat-Strukturklebstoff, pastöser No-Mix Klebstoff | 60 g | beige, opakDer Acrylat-Strukturklebstoff WEICON RK-1300 hat hohe Schlag-, Schäl- und Scherfestigkeiten. Das System besteht aus einem Klebstoff und einem Aktivator, die im No-Mix-Verfahren zum Einsatz kommen. Dies vereinfacht die Verarbeitung durch den Wegfall von Mischvorgängen. Das Produkt eignet sich besonders für großflächige Verklebungen vieler verschiedener Werkstoffe, wie Metalle, Ferrite und Hartkunststoffe. WEICON RK-1300 kann im Maschinen- und Apparatebau, im Metallbau, im Fahrzeugbau, im Werkzeug- und Formenbau, in der Bau- und Möbelindustrie und in vielen weiteren industriellen Bereichen eingesetzt werden. ABS: 6 N/mm2 Aluminium sandgestrahlt: 20 N/mm2 Aushärtungstemperatur: > +18 °C Breite: 60.0 CFK: 24.0 N/mm2 Dichte der Mischung: 1,2 g/cm3 Edelstahl V2A sandgestrahlt: 25.0 N/mm2 Endhärte|(100 % der Festigkeit): 24 Std. GFK: 16.0 N/mm2 Handfestigkeit|(35 % der Festigkeit): 6 Min. IMPA-Code: 812991 ISSA-Code: 75.629.52 Mechanisch belastbar nach|(50 % der Festigkeit): 9 Min. Mindestlagerfähigkeit|bei Raumtemperatur: 12 Mon. PC (Polycarbonat): 10 N/mm2 PMMA: 9 N/mm2 Polyamid 6.6: 2 N/mm2 PVC-hart aufgeraut: 7.0 N/mm2 Spaltüberbrückung bis max.: 0.4 mm Stahl 1.0338 sandgestrahlt: 25.0 N/mm2 Verarbeitungsverfahren: No-Mix Viskosität: 21.000 mPa·s19,93 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie lauten die Vorschubgeschwindigkeit und die Drehzahl beim Fräsen von Schokolade?
Die Vorschubgeschwindigkeit und die Drehzahl beim Fräsen von Schokolade hängen von verschiedenen Faktoren ab, wie der Art der Schokolade, der Größe und Form des Werkzeugs sowie der gewünschten Oberflächenqualität. In der Regel wird jedoch eine niedrige Vorschubgeschwindigkeit und eine niedrige Drehzahl verwendet, um ein sauberes und gleichmäßiges Fräsen zu ermöglichen, ohne die Schokolade zu schmelzen oder zu beschädigen. Es ist wichtig, die Parameter entsprechend anzupassen, um optimale Ergebnisse zu erzielen. **
-
Wie beeinflusst die Wahl der Schnittgeschwindigkeit und Vorschubgeschwindigkeit die Ergebnisse bei der Drehbearbeitung von Metall?
Die Schnittgeschwindigkeit beeinflusst die Oberflächengüte und die Standzeit des Werkzeugs. Eine zu hohe Schnittgeschwindigkeit kann zu Verschleiß führen, während eine zu niedrige Geschwindigkeit zu schlechter Oberflächenqualität führen kann. Der Vorschub beeinflusst die Spanbildung und die Spanabfuhr, eine zu hohe Vorschubgeschwindigkeit kann zu Bruch des Werkzeugs führen, während eine zu niedrige Geschwindigkeit zu unerwünschten Spänen führen kann. **
-
Wie beeinflusst die Wahl des Fräswerkzeugs und der Vorschubgeschwindigkeit die Genauigkeit und Oberflächenbeschaffenheit eines Fräsvorgangs?
Die Wahl des Fräswerkzeugs bestimmt die Schnittqualität und Genauigkeit des Fräsvorgangs. Ein Werkzeug mit hoher Schneidkantenqualität und geeigneter Geometrie führt zu präziseren Ergebnissen. Die Vorschubgeschwindigkeit beeinflusst die Oberflächenbeschaffenheit, wobei ein zu hoher Vorschub zu Rauheit und ein zu niedriger Vorschub zu Verschleiß führen kann. **
-
Wie kann ich beim Gewindebohren die richtige Drehzahl und Vorschubgeschwindigkeit einstellen, um ein präzises Gewinde zu erhalten?
Die richtige Drehzahl hängt von der Materialart und dem Gewindedurchmesser ab. Eine Faustregel besagt, dass die Drehzahl etwa 2/3 der Schnittgeschwindigkeit des Materials entsprechen sollte. Der Vorschub sollte so gewählt werden, dass genügend Spanabnahme erfolgt, aber nicht zu viel Druck auf das Werkzeug ausgeübt wird. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.